

සූතිකා රේඛා සඳහා නිවාදැමීමේ ක්රමය වැදගත් වන අතර, සූතිකා නූල් නිෂ්පාදනයේදී නිවාදැමීමේ පද්ධතිය ඵලදායී ලෙස ක්රියාත්මක වේද යන්න තහවුරු කිරීම සඳහා, ඔබට පහත සාධක සලකා බැලිය හැකිය:
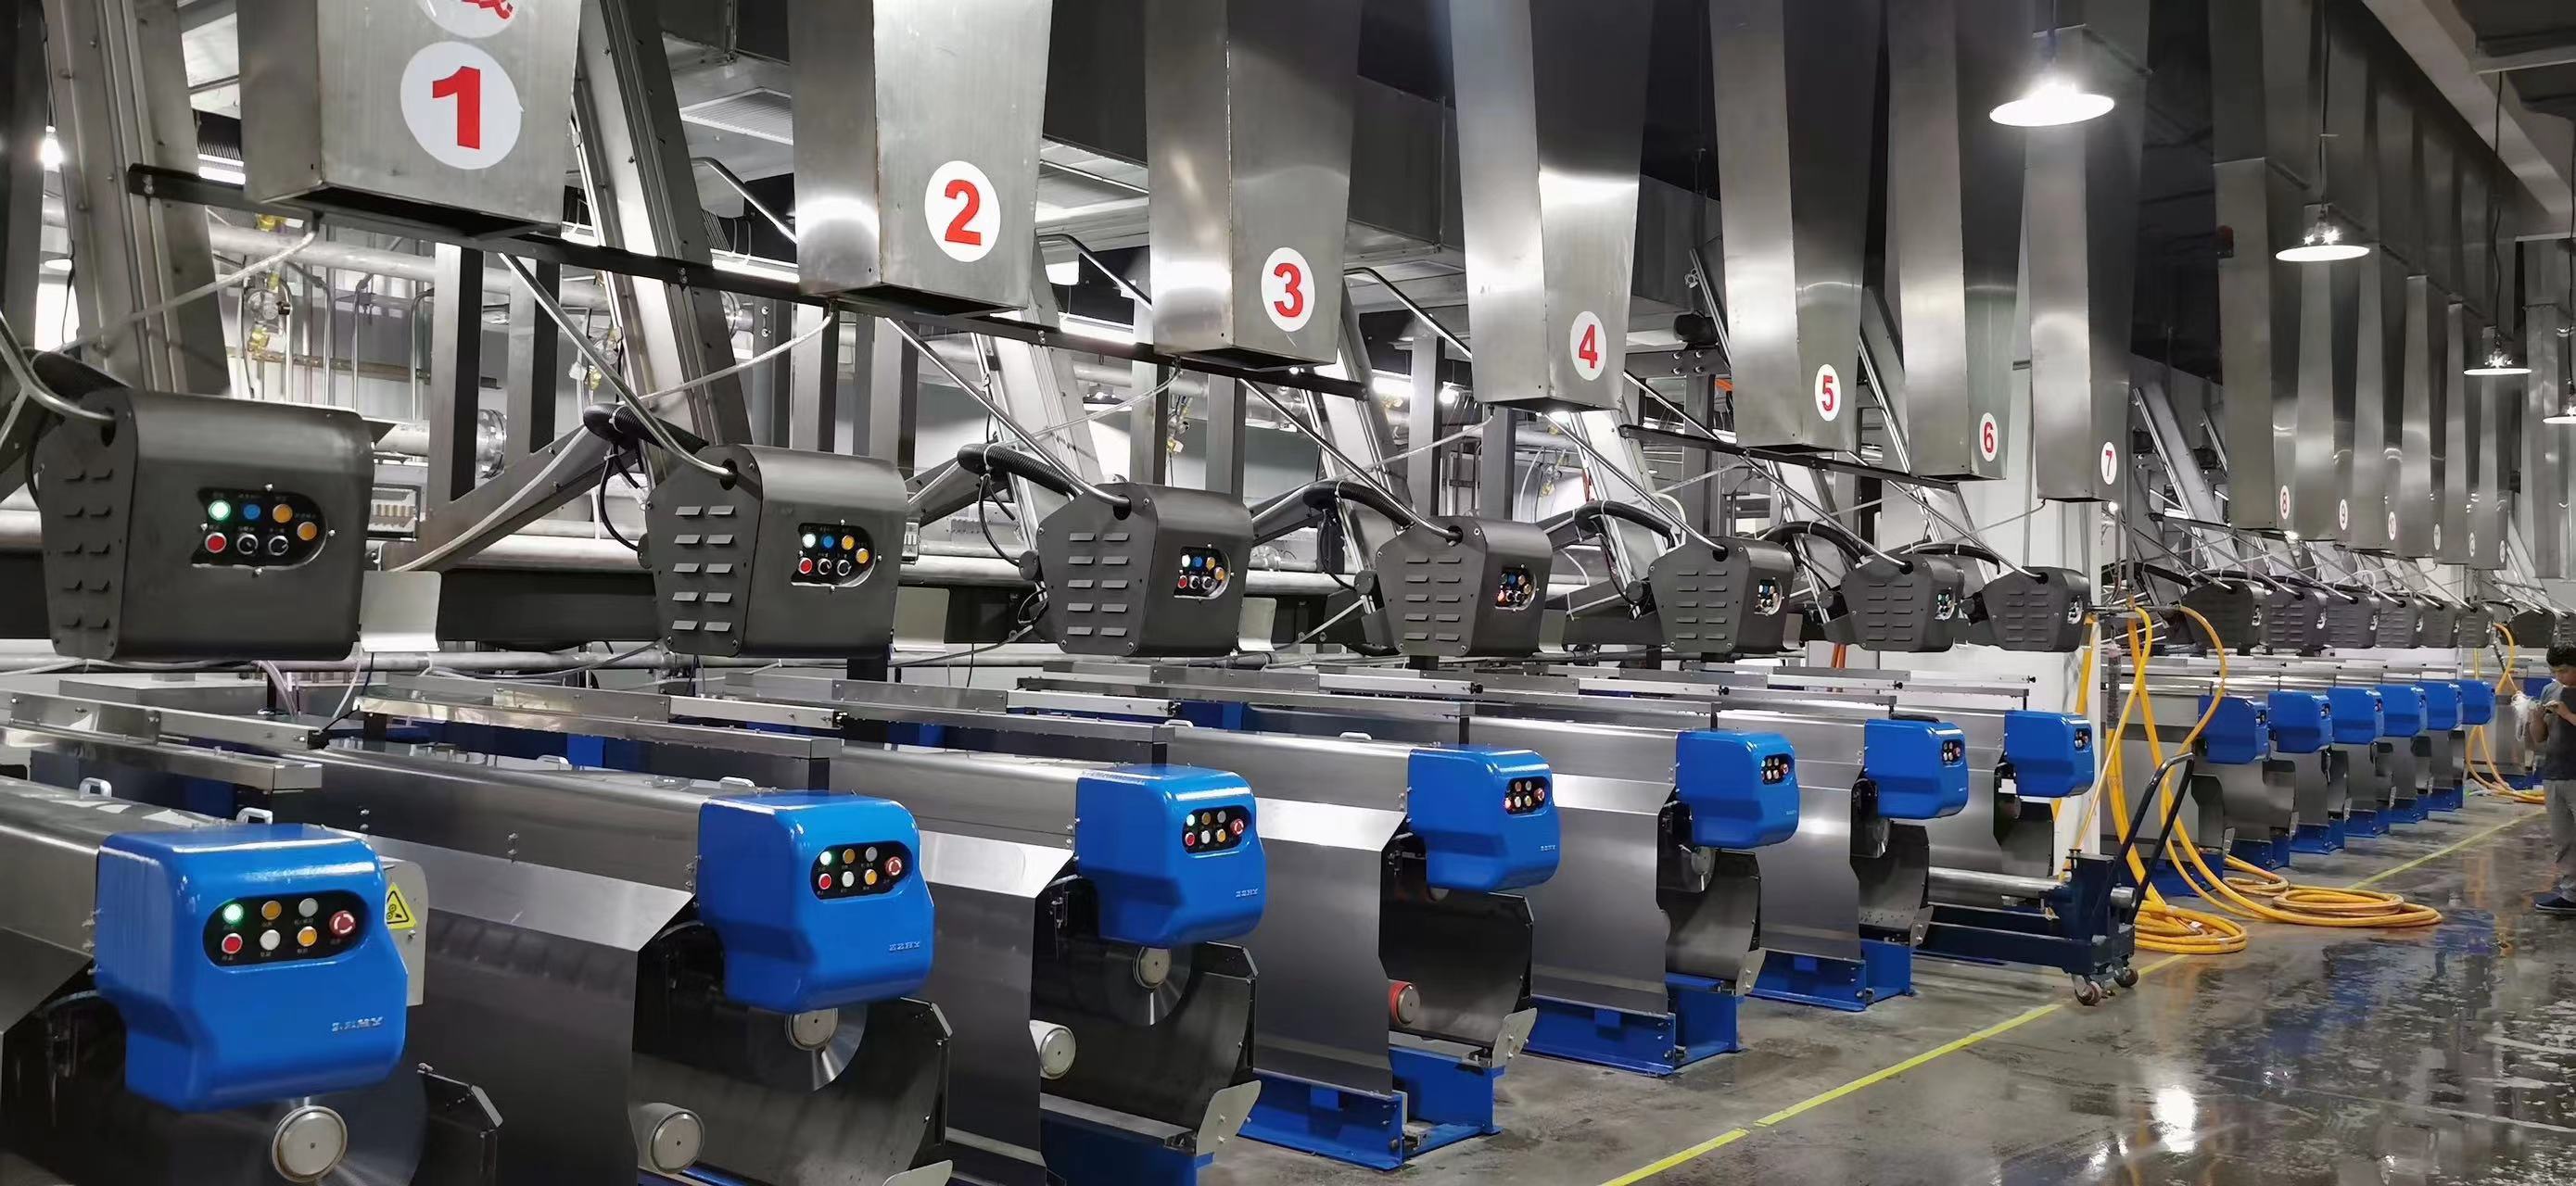
සූතිකා සිසිලනය: නිවාදැමීමේ පද්ධතිය සූතිකා වලට ප්රමාණවත් සහ ස්ථාවර සිසිලනයක් ලබා දෙන්නේ දැයි පරීක්ෂා කරන්න. සූතිකා ඵලදායී ලෙස ඝන කර ස්ථාවර කිරීම සඳහා අපේක්ෂිත උෂ්ණත්වයට ඉක්මනින් සිසිල් කළ යුතුය.
ඒකාකාරී බව: සූතිකා මිටියේ පළල සහ දිග හරහා සිසිලනයේ ඒකාකාරී බව තක්සේරු කරන්න. නූල් දිගේ ගුණාංගවල වෙනස්කම් වළක්වා ගැනීම සඳහා සූතිකා මිටියේ සම්පූර්ණ හරස්කඩ පුරා සිසිලන ක්රියාවලිය අනුකූල වන බවට සහතික වන්න.
නූල් ගුණාත්මකභාවය: නිපදවන ලද නූල්වල ගුණාත්මකභාවය තක්සේරු කරන්න. නිවාදැමීමේ පද්ධතිය මඟින් සුදුසු අණුක දිශානතිය, ආතන්ය ශක්තිය, දිගු වීම, හැකිලීම සහ අනෙකුත් නිශ්චිත ගුණාංග වැනි අපේක්ෂිත ලක්ෂණ සහිත නූල් ලබා ගත යුතුය.
ක්රියාවලි පරාමිතීන්: සිසිලන වාතය/ජල උෂ්ණත්වය, ප්රවාහ අනුපාතය, පීඩනය සහ තුණ්ඩ නිර්මාණය වැනි නිවාදැමීමේ පද්ධතියට අදාළ ක්රියාවලි පරාමිතීන් නිරීක්ෂණය කිරීම සහ පාලනය කිරීම. අපේක්ෂිත සිසිලන අනුපාතය සහ සිසිලන පැතිකඩ ලබා ගැනීම සඳහා මෙම පරාමිතීන් ප්රශස්ත කළ යුතුය.
දෘශ්ය පරීක්ෂාව: නිෂ්පාදනය අතරතුර සූතිකා සහ නූල්වල දෘශ්ය පරීක්ෂණ සිදු කරන්න. අසමාන මතුපිට පෙනුම, විෂ්කම්භයේ වෙනස්කම් හෝ දෘශ්ය දෝෂ වැනි නොගැලපෙන සිසිලනයක සලකුණු තිබේදැයි සොයා බලන්න.
කාර්ය සාධන අධීක්ෂණය: උෂ්ණත්වය, පීඩනය සහ සිසිලන කාලය ඇතුළු අදාළ ක්රියාවලි පරාමිතීන් නිශ්චිත පරාසය තුළ පවතින බව සහතික කිරීම සඳහා අඛණ්ඩව නිරීක්ෂණය කර වාර්තා කරන්න. ඕනෑම අපගමනය හඳුනාගෙන වහාම නිවැරදි කළ යුතුය.
තත්ත්ව පරීක්ෂාව: නිෂ්පාදනය කරන ලද නූල් අවශ්ය පිරිවිතර හා ප්රමිතීන් සපුරාලන්නේ දැයි තහවුරු කර ගැනීම සඳහා නිතිපතා තත්ත්ව පරීක්ෂණ සිදු කරන්න. මෙයට නූල් ශක්තිය, දිගු කිරීම, හැකිලීම, ප්රතික්ෂේප කිරීම, වර්ණ වේගවත් බව සහ අනෙකුත් අදාළ ගුණාංග සඳහා පරීක්ෂණ ඇතුළත් විය හැකිය.
මෙම සාධක තක්සේරු කිරීමෙන් සහ නිතිපතා පරීක්ෂාවන් සහ තත්ත්ව පරීක්ෂණ ක්රියාත්මක කිරීමෙන්, නිවාදැමීමේ පද්ධතිය නිසි ලෙස ක්රියාත්මක වන බවත් අපේක්ෂිත ගුණාත්මක භාවයෙන් යුත් සූතිකා නූල් නිපදවන බවත් ඔබට සහතික කළ හැකිය. ඔබේ විශේෂිත නිෂ්පාදන ක්රියාවලිය මගින් නියම කර ඇති ඕනෑම නිශ්චිත අවශ්යතා හෝ ප්රමිතීන් සලකා බලා ඒ අනුව නිවාදැමීමේ පද්ධතිය සකස් කිරීම ද වැදගත් වේ.
සාමාන්යයෙන් ඔබට තෝරා ගැනීමට නිවාදැමීම් වර්ග දෙකක් තිබේ:
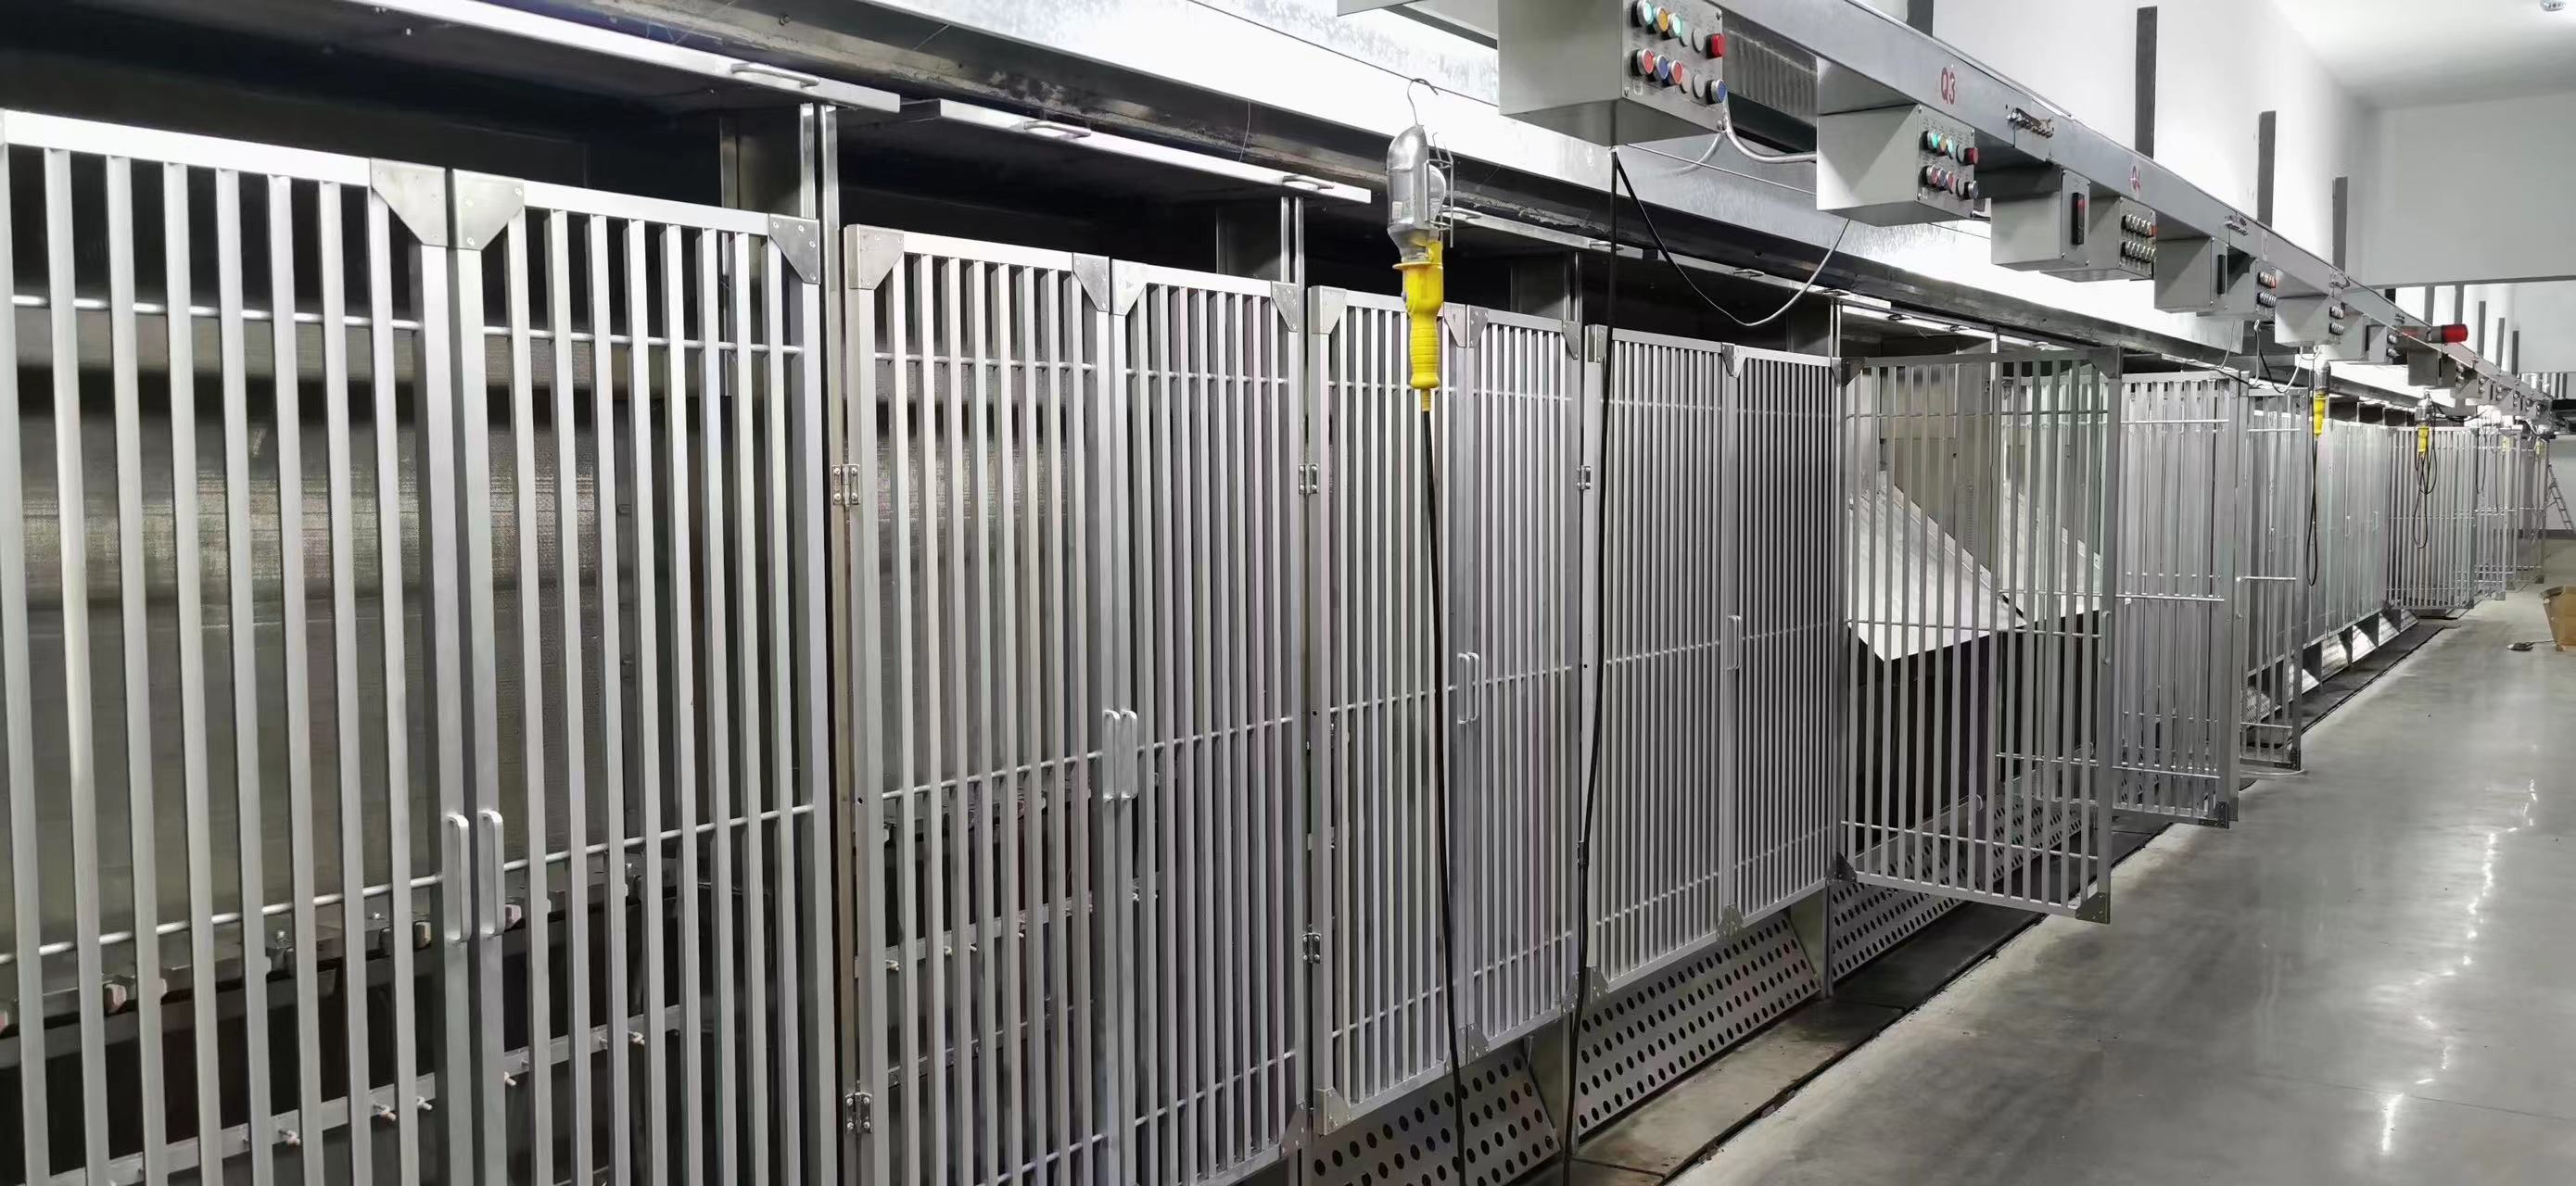
EVO (Edge-Variable Overfeed) නිවාදැමීම සහ හරස් නිවාදැමීම යනු සූතිකා නූල් නිෂ්පාදනයේදී භාවිතා කරන වෙනස් ශිල්පීය ක්රම දෙකකි. ඒවායේ ප්රධාන වෙනස්කම් මෙන්න:
EVO (Edge-Variable Overfeed) නිවාදැමීම: EVO නිවාදැමීම යනු ප්රධාන වශයෙන් FDY (සම්පූර්ණයෙන්ම ඇද ගන්නා ලද නූල්) නිෂ්පාදනයේදී භාවිතා කරන විශේෂිත නිවාදැමීමේ තාක්ෂණයකි. එයට නූල්වල දාරවල හෝ සෙල්වේජ්වල, සූතිකා වල සිසිලන අනුපාතය පාලනය කිරීම ඇතුළත් වේ. නිවාදැමීමේ ක්රියාවලියේදී දාරවල සූතිකා වල අධික පෝෂණය සකස් කිරීමෙන්, නූල්වල මැද සහ දාර අතර අවකල්ය හැකිලීමක් නිර්මාණය වේ. මෙම අවකල්ය හැකිලීම FDY නූල්වල අපේක්ෂිත රැලි සහිත ව්යුහයක් වර්ධනය කිරීමට සහ තොග වැඩි දියුණු කිරීමට දායක වේ.
හරස් නිවා දැමීම: අනෙක් අතට, හරස් නිවා දැමීම යනු සූතිකා නූල් නිෂ්පාදනයේදී සූතිකා නිස්සාරණය කිරීමෙන් පසු වහාම සිදුවන සිසිලන ක්රියාවලියකි. එයට සූතිකා ඝන කර ස්ථාවර කිරීම සඳහා සිසිල් වාතය හෝ ජලය භාවිතා කිරීම වැනි වේගවත් සිසිලන ක්රමයකට යටත් කිරීම ඇතුළත් වේ. හරස් නිවා දැමීම සූතිකා වල අපේක්ෂිත අණුක දිශානතිය සහ භෞතික ගුණාංග ආරක්ෂා කිරීමට උපකාරී වේ. POY (අර්ධ වශයෙන් දිශානුගත නූල්) සහ FDY ඇතුළු විවිධ වර්ගයේ සූතිකා නූල් නිෂ්පාදනයේදී එය බහුලව භාවිතා වේ.
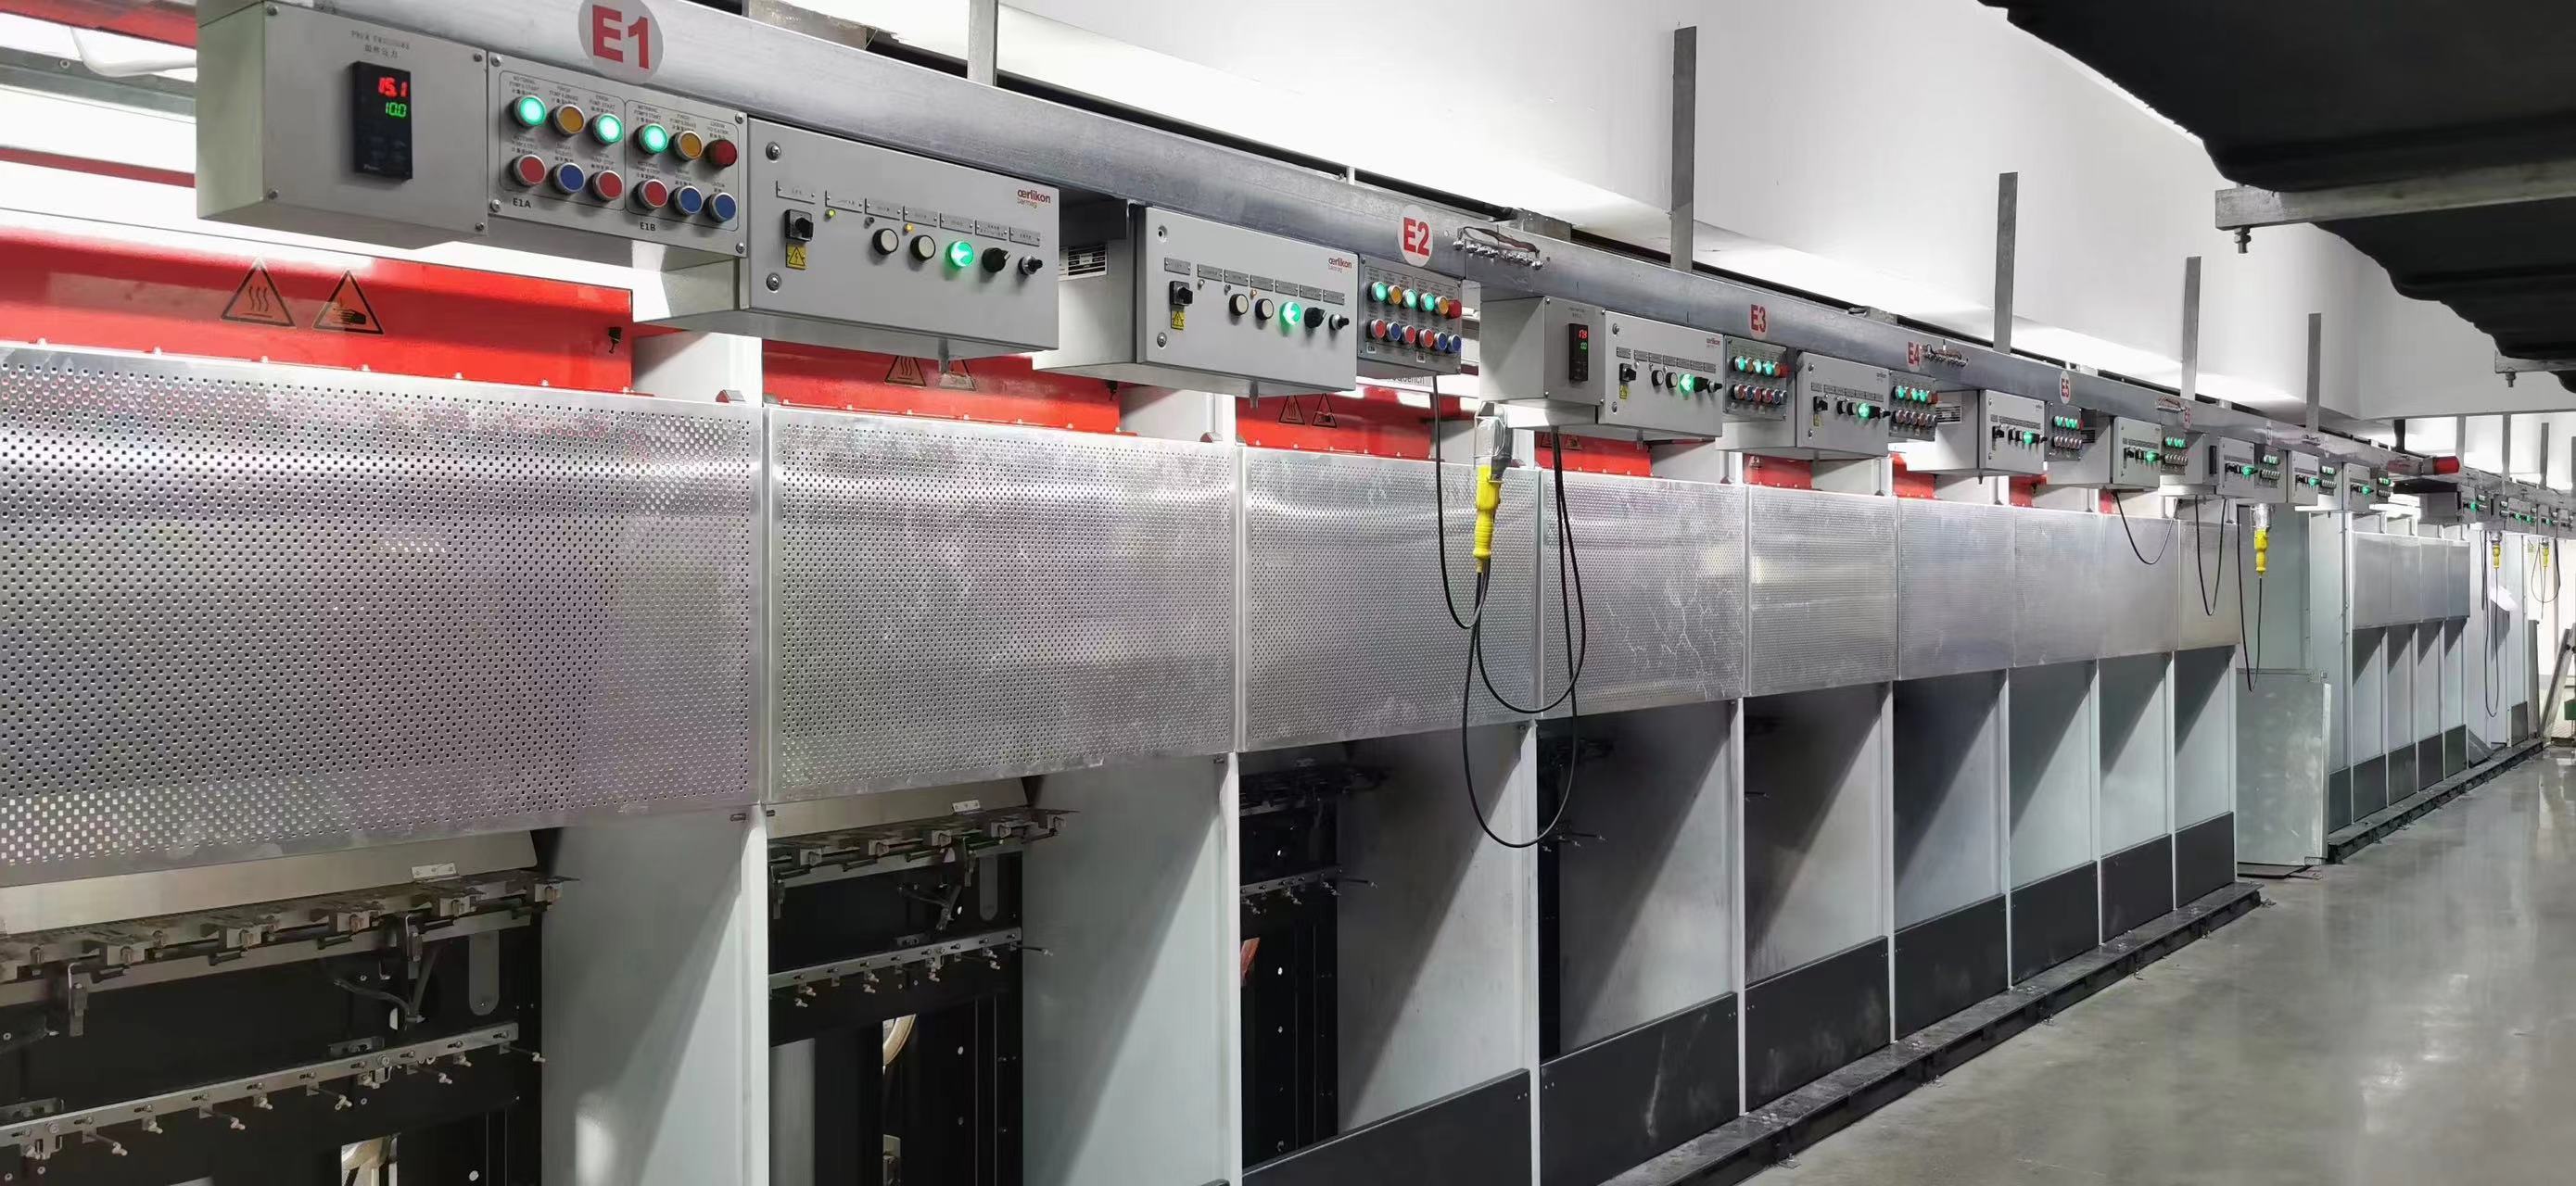
සාරාංශයක් ලෙස, EVO නිවාදැමීම සහ හරස් නිවාදැමීම අතර ප්රධාන වෙනස පවතින්නේ ඒවායේ අරමුණ සහ බලපෑම තුළ ය. EVO නිවාදැමීම විශේෂයෙන් නිර්මාණය කර ඇත්තේ අවකල්ය හැකිලීමක් ඇති කිරීමට සහ FDY නූල්වල අපේක්ෂිත රැලි සහිත ව්යුහයක් සහ තොගයක් ලබා ගැනීමට ය. අනෙක් අතට, හරස් නිවාදැමීම යනු විවිධ වර්ගයේ සූතිකා නූල් නිෂ්පාදනයේදී සූතිකා ස්ථාවර කිරීමට සහ ඒවායේ අණුක දිශානතිය සහ භෞතික ගුණාංග ආරක්ෂා කිරීමට යොදන සාමාන්ය සිසිලන ක්රියාවලියකි.
පළ කිරීමේ කාලය: ජූනි-05-2023